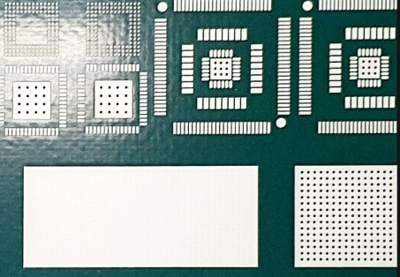


- Bảo vệ bề mặt đồng: Ngăn chặn quá trình oxy hóa, làm cho đồng luôn mới và sẵn sàng để hàn.
- Bề mặt phẳng: Cung cấp bề mặt phẳng tuyệt vời, lý tưởng cho việc hàn các linh kiện nhỏ và yêu cầu độ chính xác cao.
- Thân thiện với môi trường: Là lựa chọn không chì, tuân thủ chỉ thị RoHS, Halogen Free và sử dụng quy trình hóa học gốc nước.
- Chi phí thấp: Quy trình đơn giản hơn và tốn ít thời gian hơn, giúp tiết kiệm chi phí sản xuất.
QUY TRÌNH XỬ LÝ OSP
1. Tẩy dầu mỡ (Degreasing)
Rất được khuyến nghị, đặc biệt với các bảng mạch được sản xuất theo quá trình sơn tạo mạch (print-etch), do có thể còn tồn dư dầu mỡ từ quá trình cắt tấm. Đối với bảng mạch hai mặt và nhiều lớp, bước này cũng cần thiết vì quá trình sấy sơn có thể gây oxy hóa mạnh bề mặt đồng.
Các sản phẩm tẩy dầu mỡ ưu việt như AC-66, AC-99 đang được rất nhiều công ty sản xuất PCB sử dụng. Hóa Chất Bắc Ninh là đơn vị duy nhất nghiên cứu, sản xuất và cải tiến, đảm bảo khả năng làm sạch hiệu quả.
2. Rửa nước
Rửa ba bậc (3 bể nước liên tiếp) để loại bỏ hoàn toàn hóa chất tẩy dầu mỡ còn sót lại. Khuyến nghị dùng nước DI (deion) để tránh ô nhiễm ion trên bề mặt tấm mạch.
3. Microetching
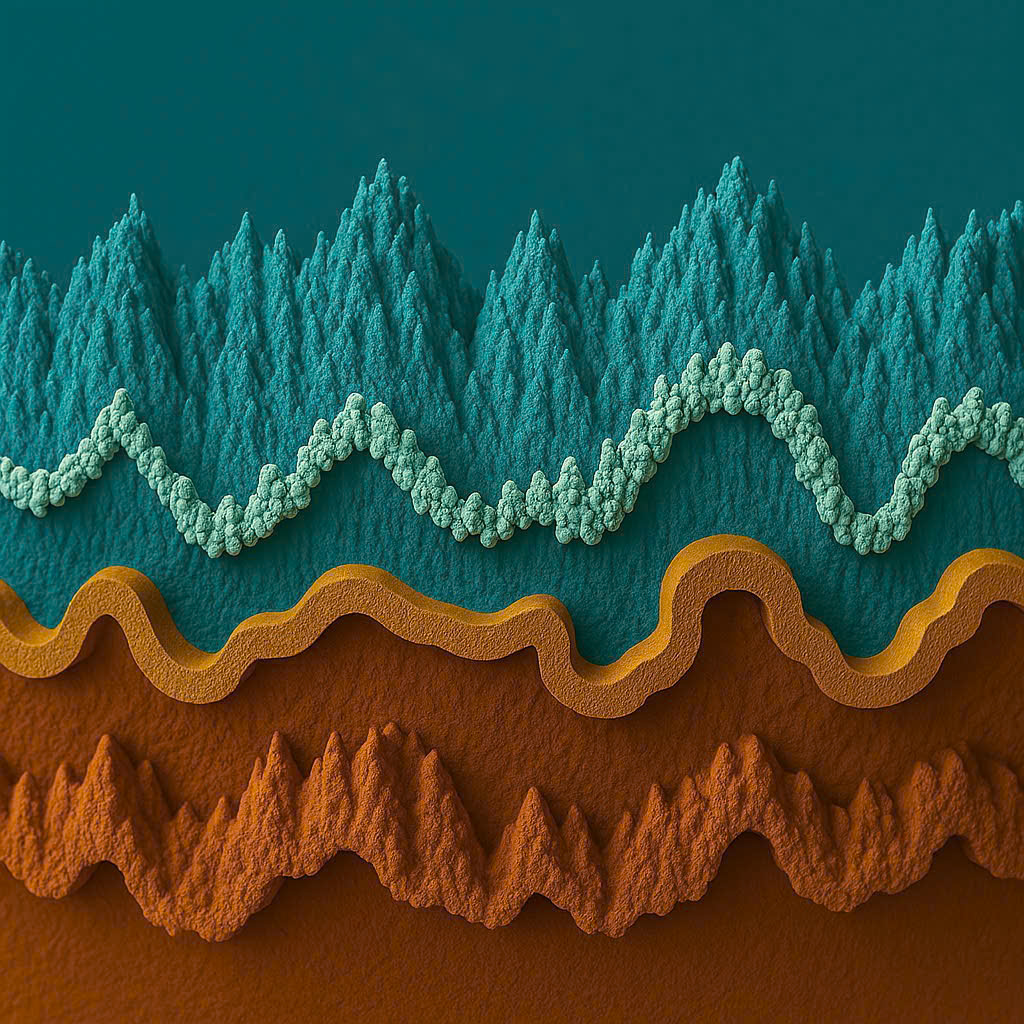
Dung dịch hệ H2SO4/H2O2 + phụ gia xử lý bề mặt là lựa chọn được khuyến nghị, vì giúp bề mặt mạ tốt hơn và “paste hàn” dễ lan hơn. Nên duy trì độ ăn mòn ít nhất 1.5 micron lớp đồng để đạt khả năng mạ tốt.
Có thể sử dụng dung dịch gốc SPS (Sodium Persulfate – Na2S2O8), tuy nhiên nên thực hiện thêm bước làm sạch bằng acid sau đó để loại bỏ cặn hóa chất.
Một số sản phẩm phụ gia xử lí bề mặt tạo bề mặt sáng, độ nhám đồng đều như SE100, SE1000 rất phù hợp để xử lí trước khi vào mạ OSP.
4. Rửa nước
Rửa ba bậc, sử dụng lượng nước sạch đủ nhiều để làm sạch lượng hóa chất kéo ra (drag-out) từ bể microetching. Khuyến nghị dùng nước DI.
5. Rửa acid (Acid cleaning)
Không có yêu cầu hóa chất đặc biệt. Ví dụ: dung dịch axit sulfuric 5% là đủ để loại bỏ cặn còn sót lại sau microetching bằng SPS.
Nếu đã dùng dung dịch gốc hydrogen peroxide ở bước trước, bước rửa acid này có thể không cần thiết.
6. Rửa nước
Tiếp tục rửa ba bậc, với lượng nước sạch dồi dào để ngăn ngừa nhiễm bẩn vào dung dịch OSP
Nên đo pH của bể rửa nước cuối cùng để theo dõi việc kéo hóa chất từ các bước xử lý trước (drag-in).
7. Cắt khí (Air knife)
Thổi sạch hoàn toàn phần nước còn sót lại trên sản phẩm, đặc biệt trong lỗ xuyên (through-hole), để tránh làm nhiễm bẩn dung dịch OSP.
Không cần sử dụng khí nóng — chỉ cần khí khô áp lực cao.
8. Bể mạ phủ OSP
- Ngâm ở 40- 45°C trong 60 – 120 giây là điều kiện tiêu chuẩn để đạt được lớp phủ có độ dày tối ưu.
- Độ pH và nồng độ hoạt chất cần được kiểm soát trong tiêu chuẩn theo hướng dẫn duy trì của hóa chất OSP đang dùng.
- Rất khuyến nghị nên ngâm toàn bộ bảng mạch ngập trong dung dịch thay vì sử dụng phương pháp phun, nhằm đảm bảo dung dịch OSP có thể phủ đều cả trong các lỗ xuyên
Ngoài ra, việc phun dung dịch từ dưới lên bằng vòi phun áp lực (jet nozzle) cũng có tác dụng hỗ trợ.
- Dung dịch OSP là dạng sẵn sàng sử dụng, không cần pha loãng.
- Con lăn vận chuyển (transfer roller) nên được thiết kế bằng trục nhẹ và là loại con lăn bánh răng.
- Tuyệt đối không sử dụng vật liệu cao su như EPDM cho bất kỳ bộ phận nào trong hệ thống OSP, vì nếu xảy ra hiện tượng kết tinh, việc làm sạch bề mặt là rất khó khăn.
9. Con lăn ép (Squeezing rollers)
- Việc sử dụng con lăn ép rất hữu ích để giảm thiểu lượng dung dịch OSP bị kéo theo ra ngoài (drag-out), và cũng giúp tạo lớp phủ đều hơn, hiệu quả hơn so với dùng dao khí (air knife).
- Con lăn được sản xuất từ chất liệu mềm như PP (polypropylene) hoặc PVAc (polyvinyl acetate) dạng xốp (bọt biển) được khuyến cáo.
- Không khuyến nghị sử dụng thêm dao khí (air knife) cùng với con lăn, vì con lăn sẽ luôn khô, dẫn đến hoạt chất trong dung dịch bị kết tinh từ lượng drag-out còn bám lại. Khi đó, con lăn trở nên dính, và trong trường hợp xấu nhất:
- Lớp phủ có thể bị lột khỏi bề mặt bảng mạch do bị dính vào con lăn.
- Sau đó, lớp phủ đó có thể bị cuốn đè lên các bảng mạch khác.
10. Rửa nước
- Rửa 3 bậc với lượng nước sạch đầu vào dồi dào.
- Khuyến nghị dùng nước DI (nước khử ion) để tránh ô nhiễm ion trên bề mặt lớp phủ.
- Áp suất của vòi xịt nước nên ở mức vừa phải, vì lớp phủ lúc này vẫn còn mềm, dễ bị ảnh hưởng cơ học.
11. Sấy khô (Drying)
Thổi khí nóng ở 80 – 90°C trong khoảng 30 ~ 45 giây để đảm bảo không còn hơi ẩm trong các lỗ xuyên (through-holes).